控制柜成套 · 现场调试0546-896 6688
六个方向的做法都从现场问题出发:先找出影响连续运行或能耗的关键环节,再决定柜子怎么配、仪表怎么选、数据怎么用。
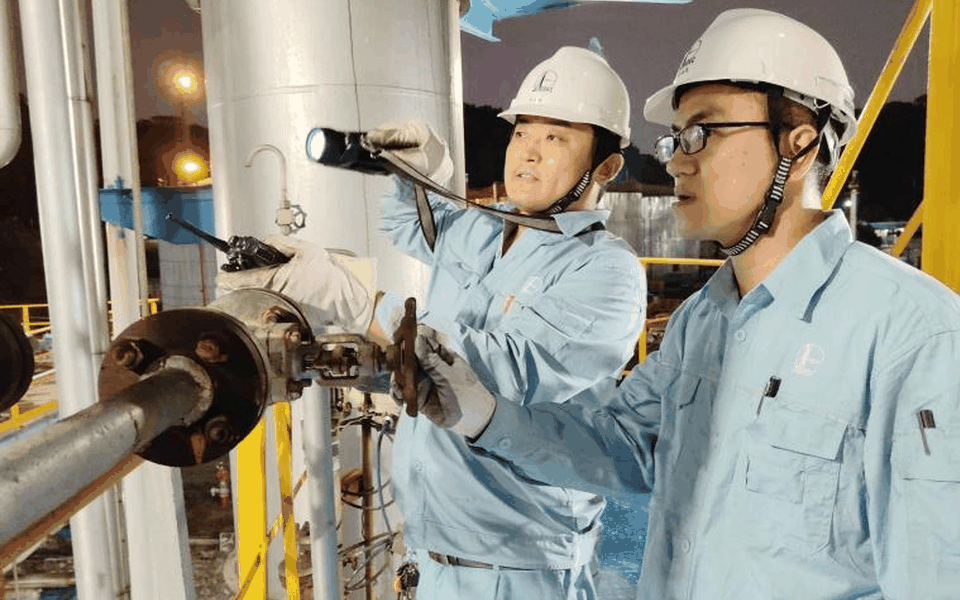
现场问题:装置连续运行、联锁层级多,控制柜一旦失电或通讯中断,轻则切塔,重则停工。
按装置分区做控制柜成套:常减压、催化、加氢等主装置用冗余 DCS 柜,罐区与装卸车台用独立 PLC 柜并做安全联锁。供电双路自动切换,控制网与信息网物理隔离。现场仪表经隔离器进柜,雷雨季节前做一次浪涌保护器状态检查。
现场问题:间歇生产换牌号频繁,配方与批次记录靠人工抄写,容易错配、漏记。
以 PLC 加批控的方式把投料顺序、温度曲线、搅拌时间固化成配方,操作工只选配方与批号,减少人为偏差。罐区做液位、温度、可燃气体三路采集,超限先报警再联锁。所有批次数据留存,可按批号追溯原料、参数与操作人。
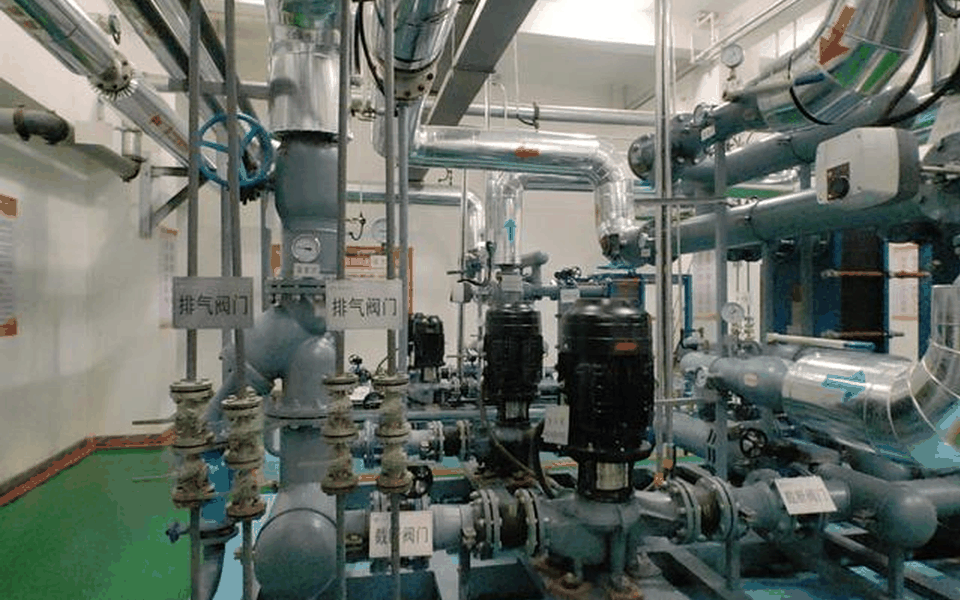
现场问题:站点分散、夜间无人,二次网水力失衡导致末端冷热不均,投诉集中在最不利环路。
每站一套 HP-HTS200 控制柜,按室外温度曲线调节供水温度,配合调节阀与变频泵做水力平衡。整站数据 5 分钟一包上传,热力公司调度室可看到每站的供回水温度、压差与瞬时热量。异常时先远程调参,判断需要到场再派工。
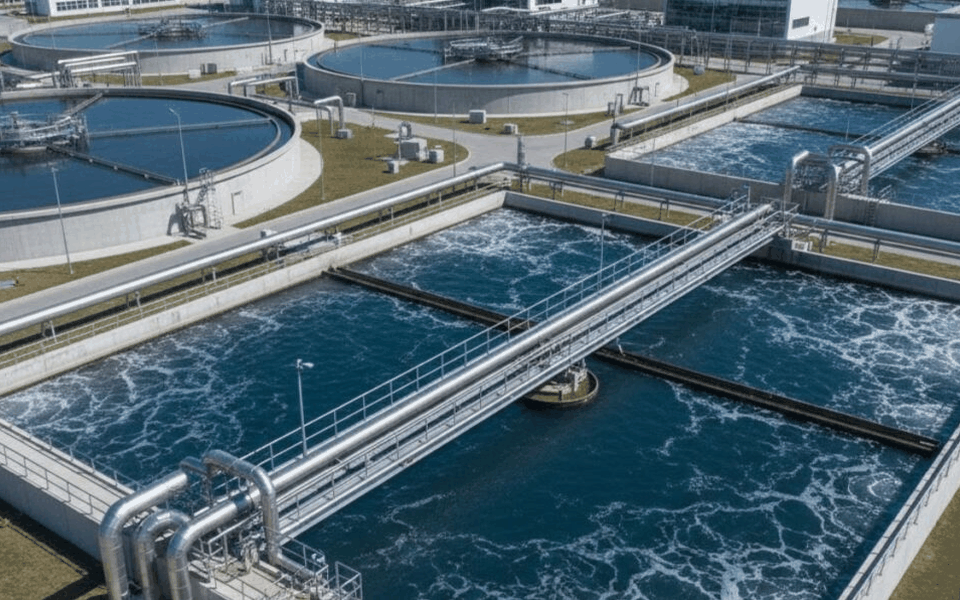
现场问题:加药量随水量波动,靠固定冲程投加要么过量要么不足,出水指标反复。
按流量比例投加,把进水流量信号接入 PLC,实时换算加药泵冲程与频率。泵站做恒压供水,按出口压力 PID 调节转速,夜间小流量时切小泵运行。在线仪表数据与加药记录同步上传,出水异常时能回看当时的加药量与水量。
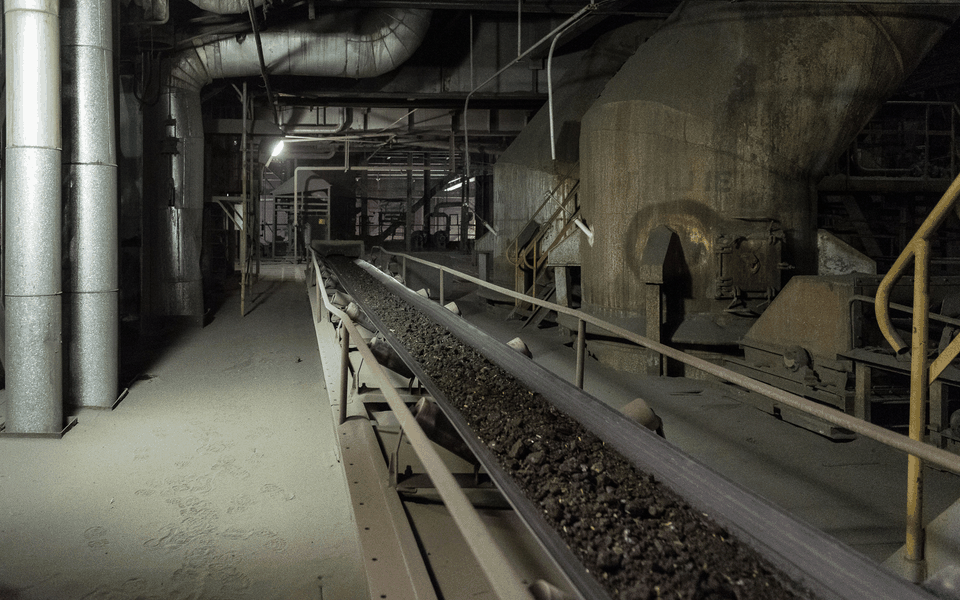
现场问题:输煤、除灰、水处理等辅控系统点位多、粉尘大,控制柜散热与防尘不到位就频繁死机。
辅控系统按工艺段分柜,输煤皮带做跑偏、打滑、堵塞、急停四类保护并接入 PLC。柜体针对粉尘环境加防尘棉与正压通风,夏季高温段加装工业空调。与主机 DCS 之间用硬接线传递关键联锁信号,避免单一网络故障导致保护失效。
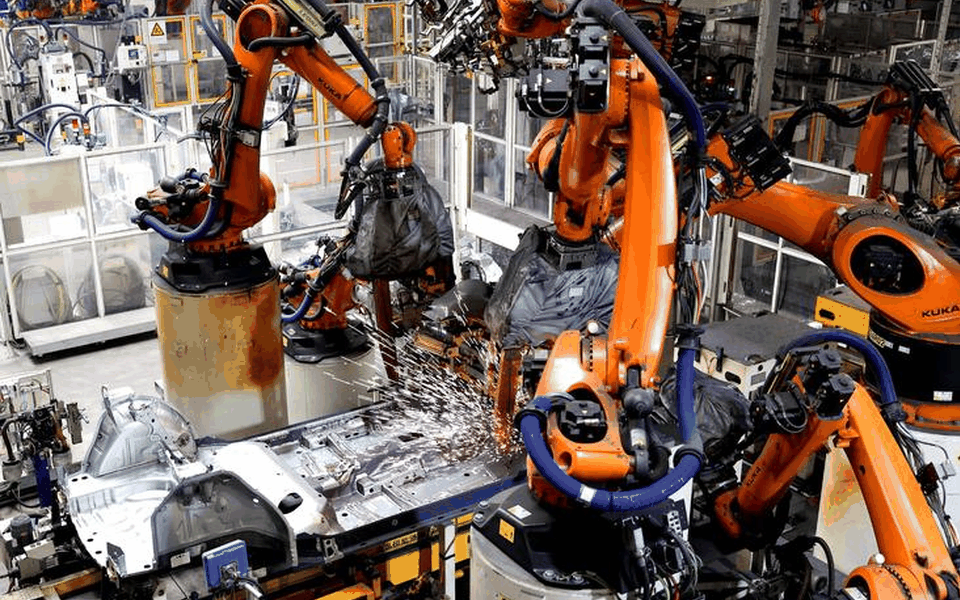
现场问题:多品种小批量,换型靠人工调机,节拍上不去,良率随班次波动。
按工序做机器人工作站与产线控制整体方案:来料用视觉定位,夹具做快换,机器人程序与配方绑定,换型时调用对应程序号。产线 PLC 负责节拍与互锁,机器人只做动作执行,故障码统一上传看板。整线在厂内带料试产后再发货。
启停顺序、调节回路、联锁因果与异常处置,形成可执行的逻辑说明。
按策略配置柜体、元件与接线,出厂完成老化、打点与联锁模拟。
对接、带料试运行、参数整定,交付图纸、组态备份与操作卡片。
按需对接 DCS、MES 或云平台,通讯点表与协议在实施前确认。
能耗偏高、末端冷热不均、误报频繁、换型太慢,都可以作为切入点。